


ステンレス製の断熱ボトルは単純な製品に見えるかもしれませんが、その製造には複数のプロセスが連携する必要があります。鋼材を正しい形状に成形し、内壁と外壁を接合し、それらの間の空間を真空にして真空断熱層を形成する必要があります。表面仕上げ、組み立て、品質検査を経て、ボトルが完成します。正確な製造プロセスは、ボトルのデザインと金属部品の形成方法によって異なります。これらの手順を理解することは、ブランドやバイヤーが、製品の形状、構造、外観、性能がすべて製造時の決定に依存する理由を理解するのに役立ちます。
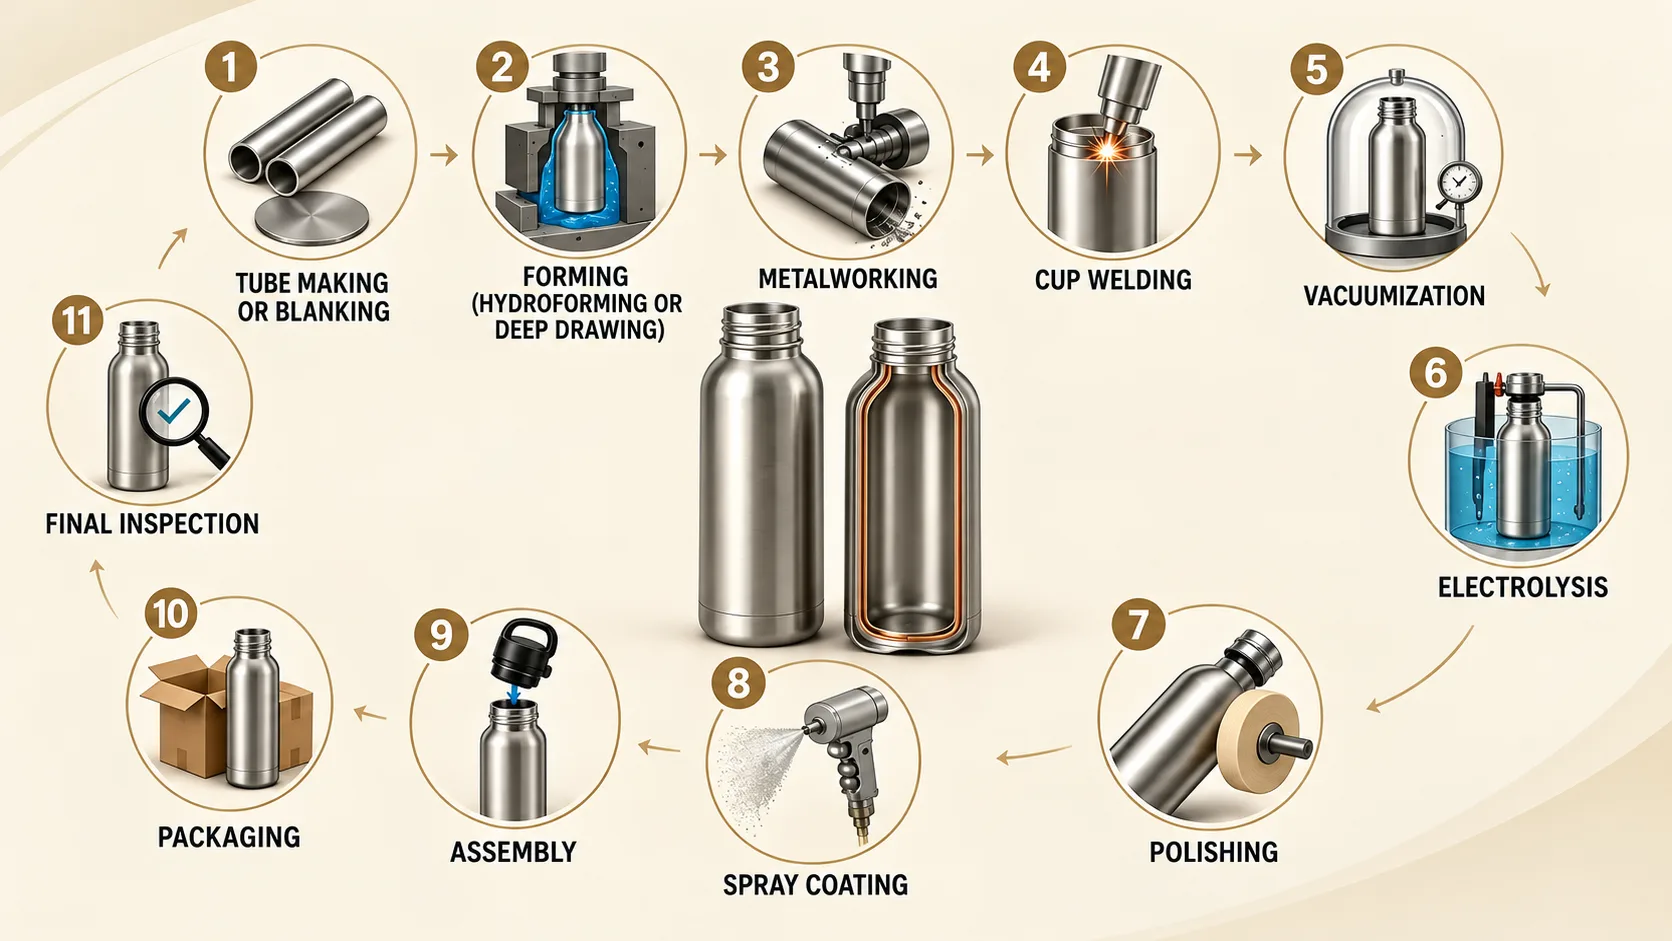
1. ステンレス鋼部品の成形
製造は、ボトルのインナーライナーとアウターシェルを準備し、成形するステンレス鋼から始まります。一般的な 2 つのアプローチは、チューブ成形と深絞りです。チューブ成形では、まずステンレス鋼をチューブに加工し、次に必要なボトルのプロファイルを実現するように成形します。ハイドロフォーミングを使用してチューブを拡張し、成形することができます。構造によっては、インナーライナーに目に見える真っ直ぐな溶接継ぎ目が残る場合があります。深絞り加工は、平らで丸いステンレス鋼のブランクから始まります。プレス機は、一連の成形操作を通じてブランクを必要なカップ形状のコンポーネントに成形します。得られるインナーライナーには、チューブベースの構造に伴う目に見える真っ直ぐな継ぎ目がありません。
適切なルートは、必要な形状、工具、材料の使用、および生産要件によって異なります。ブランドが新製品を開発する場合、これらの要因は、どのデザインが必要な量と一貫性で製造するのに現実的であるかに影響を与える可能性があります。
2. ボトル本体の成形と溶接
最初の成形後、金属コンポーネントは、必要な寸法とフィット感を実現するためにさらなる処理を受けます。作業には、組み立てに必要な開口部やその他の機能のトリミング、整形、形成が含まれる場合があります。インナーライナーとアウターシェルを所定の箇所で接合して二重壁構造とします。 2 つの壁の間の空間は、後に真空空洞になります。
この段階は、コンポーネントが正しく組み合わされ、接合部がその後の真空プロセスをサポートする必要があるため重要です。寸法のばらつきや溶接の欠陥は、後の製造時に問題を引き起こす可能性があるため、信頼性の高い完成したボトルには成形精度と接合品質が不可欠です。
3. 真空断熱層の作成
真空断熱ボトルを作る際の最も重要なステップは、内壁と外壁の間の空間から空気を除去することです。構造が真空処理のために準備された後、中間層から空気が抽出されます。次に、キャビティを密閉して真空を確立します。壁の間にガスがほとんど残らないため、ガス伝導と対流による熱伝達が大幅に減少します。
真空層はボトルの断熱性能の中心ですが、関係する唯一の要素ではありません。ボトルの形状、ネックとベースの構造、蓋、および全体的な製造品質も、飲料の温度をどの程度適切に維持するかに影響します。完成品は、必要な温度保持仕様を満たしていることを確認するために、適切なテストが必要です。
4. 表面の処理と仕上げ
ボトル本体が形成され、必要な構造プロセスが完了したら、表面処理を行って使用準備を整え、指定された外観を実現します。製品要件に応じて、インナーライナーに電気化学的表面処理を施す場合があります。これは、必要な内部表面の状態を確立するのに役立ちます。次に、ボトルの外側を研磨して滑らかまたは反射仕上げにし、その後の装飾に備えることができます。
デザインに色付きの外装が必要な場合は、スプレー コーティングを使用して指定された仕上げを適用できます。製品のデザインや目的の外観に応じて、その他の表面処理を選択することもできます。これらのプロセスは見た目の美しさ以上の影響を与えます。仕上げは製品の見た目や感触を決定しますが、プロセスの一貫性は表面が生産バッチ全体で均一に保たれるかどうかに影響します。量産前に、指定された色、質感、外観を承認済みのサンプルと照合して確認する必要があります。
5.蓋とその他の部品の組み立て
ボトル本体は完成品の一部にすぎません。デザインによっては、ボトルに蓋、シール、ハンドル、持ち運び用ループ、その他の付属品が必要な場合があります。
組み立て中に、これらのコンポーネントはボトルに取り付けられ、正しく取り付けられ、機能するかどうかがチェックされます。蓋付き製品の場合、開閉機構、シール、掃除のしやすさが重要な考慮事項となります。飛沫を減らすように設計された蓋は、自動的に漏れ防止として扱われるべきではありません。必要に応じて別途性能を確認する必要があります。 OEM プロジェクトの場合、コンポーネントの互換性は、個々の部品の外観と同じくらい重要です。蓋、本体、付属品は 1 つの製品として機能し、合意された仕様を満たす必要があります。
6.完成したボトルの検査と梱包
完成したボトルは出荷前に検査を受け、製品の要件を満たしているかどうかを確認します。仕様に応じて、チェックでは寸法、表面欠陥、コーティングの一貫性、コンポーネントの適合性、その他の機能要件がカバーされる場合があります。断熱ボトルも適切な性能検証が必要です。真空の完全性と温度保持性能は外観だけでは確立できないため、製品の使用目的と性能主張に従って関連するテストを定義する必要があります。
製品が必要な検査に合格すると、合意された梱包構成に従って梱包されます。パッケージは、保管および輸送中に仕上げとコンポーネントを保護する必要がありますが、小売またはギフトのパッケージではプレゼンテーションの要件も満たさなければならない場合があります。
製造プロセスがボトルのデザインに何を意味するか
製造ルートは、ボトルの成形、組み立て、仕上げの方法に影響を与えます。画面上では簡単に見えるデザインでも、一貫して製造する前に、特定の成形操作、工具、またはコンポーネント構造の変更が必要になる場合があります。 OEM または ODM ドリンクウェアに取り組んでいるブランドの場合、開発の早い段階で、意図した容量、寸法、壁の構造、蓋のデザイン、表面仕上げ、および性能要件を確認することが役立ちます。これらの詳細は、メーカーが大量注文を行う前に設計を評価し、サンプルを準備し、製造上の考慮事項を特定するのに役立ちます。
アンスネでは、成形、金属加工、溶接、真空加工、表面処理、組立、検査を経てステンレス断熱ボトルを製造しています。正確なルートは、選択した製品の設計と製造要件によって異なります。ボトルがどのように作られるのかを理解することで、顧客の期待と生産要件の両方を満たす製品を開発するためのより明確な出発点が得られます。